2026.09.06
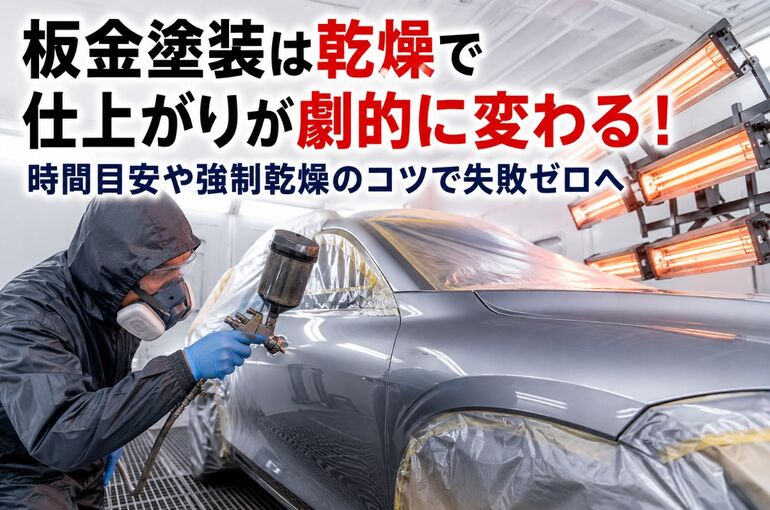
「乾かない」「艶が引ける」「翌日に磨いたら跡が出た」——板金塗装で最もトラブルが発生しやすい工程は乾燥です。結論として、仕上がりと耐久性は温度・湿度・膜厚および塗料の種類を適切に管理することで大きく左右されます。たとえばウレタンクリアは、20℃前後で指触乾燥が30〜60分、完全硬化には24〜48時間を要するのが一般的です。しかし冬場の10℃未満や高湿度環境(湿度70%超)では、この目安時間が大きく延び、ムラや密着不良のリスクが高くなります。
本記事では、下地から塗装、乾燥、研磨までの各工程で「どこに時間をかけるか」を整理し、自然乾燥と赤外線ヒーターや乾燥ブースの使い分け、部位ごとの目安時間、厚塗り時の遅延、換気と溶剤揮発の関係を具体的に解説します。作業現場で使われる温湿度計・膜厚計の基準値や、指触乾燥と完全硬化の違いについても明確に掘り下げます。
仕上がりを重視したい方には、温度管理(目安として60℃前後のブース乾燥活用)やフラッシュオフの取り方、赤外線ヒーターの距離・時間設定など実践的なチェックリストもご用意。費用や納期の見積もり精度も向上します。乾燥を感覚任せにせず、再施工のリスクと余計な時間・費用を着実に減らしましょう。
有限会社浜鈑金工業所は、車の板金塗装や整備、修理、車検を専門に手掛けるプロフェッショナルです。小さなキズやヘコミの修復から、大規模な修理まで幅広く対応いたします。最新設備と高い技術力で、お客様の愛車を丁寧に仕上げることをお約束します。特に板金塗装においては、美しい仕上がりを追求し、車両の価値を損なわないよう心掛けております。車に関するお困りごとがございましたら、ぜひ有限会社浜鈑金工業所にお任せください。迅速かつ安心できるサービスをご提供いたします。
| 有限会社浜鈑金工業所 | |
|---|---|
| 住所 | 〒251-0001神奈川県藤沢市西富678 |
| 電話 | 0466-23-0473 |
板金塗装の品質は、塗装技術だけでなく乾燥設計によっても大きく左右されます。自動車修理の場合、下地処理からトップコートまで複数の「待ち時間」が存在し、これを短縮しすぎるとムラや密着不良につながります。一般的な工程は、パネルの成形とパテ整形、サフェーサー塗装、ベースおよびクリア塗装、乾燥、研磨、組み付けの順です。赤外線ヒーターや乾燥ブースの使用は、温度や湿度を安定させ、効率と仕上がりの両立に不可欠な要素です。季節や作業環境によって時間が変わるため、表面状態の確認や温度管理を基準に作業を進めることで失敗を減らせます。
ポイント
補足として、部品交換を伴う作業では塗装前に仮合わせを行うことで再施工のリスクを低減できます。
板金塗装では、手で触れても跡が残らない「表面乾燥」と、研磨や作業に十分耐える「完全硬化」を区別することが重要です。表面乾燥直後は見た目が仕上がっていても、内部の溶剤が抜けていなければ沈み込みや艶引けを招きます。温度と時間をしっかり確保し、塗料ごとに設定された推奨範囲でヒーターを活用することで、密着性や耐候性が安定します。特にクリア層は硬化不足だと研磨時に目詰まりしやすく、ポリッシャー熱で変形することも。指で押して戻りが遅い、爪が軽く入る、臭いが強いといった症状は未硬化のサインです。工程ごとに十分な待機を取るほど、後工程の作業性と最終的な光沢が向上します。
乾燥が不十分な場合、塗面の密着不良やクリアの艶引け、埃によるブツの目立ち、後日の割れやチヂミといったトラブルが起こりやすくなります。主な原因は、低温環境、厚塗り、湿度過多、換気不足などが重なった場合です。赤外線ヒーターの距離や照射時間、乾燥ブースの設定温度を守り、塗布量を均一に保つことで回避できます。再施工が必要になると、旧塗膜の研ぎ落としやマスキングのやり直しなどで時間と費用が余分にかかります。小さなパネルでも再塗装は一連の工程を繰り返すため、納期の遅れは避けにくいでしょう。作業前の環境確認と管理を徹底することが、結果的に最短で高品質な修理につながります。
| 不具合例 | 典型的な原因 | 予防のポイント |
|---|---|---|
| 艶引け・沈み | 内部乾燥不足、厚塗り | 薄塗りの多層化、完全硬化まで待つ |
| 密着不良 | 低温・脱脂不足 | 下地処理の徹底、温度維持 |
| ブツ・ムラ | 換気不足・埃 | 塗装前の清掃、風量管理 |
| ひび・チヂミ | 異種塗料の干渉 | 適合塗料と再塗装手順の遵守 |
補足として、季節的要因で乾燥が遅れやすい冬場は、温度15〜25℃の確保と湿度管理が特に効果的です。
板金塗装の乾燥時間は環境条件によって大きく変わります。目安として、温度が10度下がると乾燥は体感で1.5倍以上遅くなり、湿度が高いと溶剤が抜けにくく白化やムラのリスクが高まります。夏場は30度前後で乾燥が進みやすく、湿度の高い時期は管理が重要、冬季はヒーターやブースの活用が前提です。見積もりでは「表面が触れてよい状態」と「完全硬化」を分けて考えることがポイント。特に車両の外板は面積が広く、部位や膜厚、使用塗料、作業の流れによって誤差が生じます。作業を依頼する際は、温度設定や赤外線ヒーターの有無、1コートごとの乾燥インターバルなどを確認しておくと、納期と品質の両立がしやすくなります。板金塗装乾燥の予定は環境補正が必須であることを意識しましょう。
指触乾燥は「表面に軽く触れても跡がつかない状態」、完全硬化は「内部まで硬化し研磨や組付け、洗車などに耐えられる状態」です。これらを混同すると、磨き後の艶引けやキズ再発につながります。一般論として、ベースコートは換気が良好なら短時間で指触乾燥に達しますが、クリアコートは樹脂分が厚く完全硬化まで数時間から一晩かかる場合があります。サフェーサーやパテは内部乾燥不足が生じやすく、研磨で沈みや段差が出るため十分な余裕を持たせます。納車のタイミングは、温度や湿度、ヒーターの使用有無で変わるため、「触れて良い」=「納車して良い」ではないと心得ましょう。作業再開は各層ごとに確認し、最終組付けや洗車は完全硬化を待つことが安全です。
| 状態 | 目的 | 代表的な確認 | リスク回避のコツ |
|---|---|---|---|
| 指触乾燥 | 次工程へ進める可否 | 軽いタッチで跡がつかないか | 風量と換気で溶剤抜けを促進 |
| 半硬化 | 研磨・軽作業可 | 押し跡が戻るかをチェック | 厚塗り時は加温を延長 |
| 完全硬化 | 納車・洗車可 | 常温で硬度が安定 | 低温期は一晩以上待つのが安全 |
塗料や各層ごとに乾燥の挙動が異なります。ベースコートは薄膜で溶剤揮発型が多く、換気によって短時間で指触乾燥しますが、厚塗りで内部が残るとムラの原因になります。クリア層は光沢と耐候性を担うため膜厚が厚くなりがちで、温度管理や赤外線ヒーターの活用で硬化を安定させます。サフェーサーは下地調整層で、硬化が不十分だと研ぎ跡が後から浮きやすく、温風やブース乾燥が効果的です。パテは体積が大きいほど中心部の乾燥が遅れやすく、段階的な硬化と十分な待ち時間が品質を左右します。板金塗装は外板修理と塗装工程の総称であり、膜厚管理は品質維持の要です。作業者に相談する際は、使用塗料、想定膜厚、乾燥機器の種類(赤外線、温風、乾燥ブース)を事前に共有し、作業時間と費用の見通しを合わせておくと安心です。
板金塗装の乾燥を自然乾燥で進める最大の利点は、コストがほとんどかからず設備の準備も簡単な点です。電気代や燃料費を抑えながら、部品点数が多い修理でも柔らかく均一に乾きやすいケースもあります。ただし欠点も明確で、気温や湿度の影響を大きく受けることが挙げられます。冬季は温度不足で乾燥時間が長引き、湿度が高い時期は白化や艶落ち、ムラの要因となりやすいです。厚塗りの場合、表面だけが先に乾いて内部が残ることがあり、後工程の研磨で沈み込みが発生します。対策としては、薄く均一に塗る、換気と風量を安定させる、指触乾燥と完全乾燥を区別して作業を進めることが効果的です。納期に余裕がある小面積の補修や、気候が安定している日は十分に実用的となります。
短時間で仕上げたい場合や、品質を最大化したい場合は自然乾燥のみでなく設備の併用を検討することで効率が向上します。
板金塗装は工程管理の積み重ねであり、乾燥機器の選択は仕上がりや作業時間に大きく関わります。局所的な修理には赤外線ヒーターが適しており、狙った部分を効率的に加熱して短時間で指触乾燥から硬化まで進めることができます。広いパネルや全体的な塗装の場合は乾燥ブースが有利で、温度や気流、換気を一定に保ちムラやブツの発生を抑制しやすいのが利点です。設備がない場合でも、可搬型ヒーターや温風機を併用することで時間短縮が可能です。選択基準は、作業範囲の大きさや塗料の種類、必要な時間、電力や燃料のコストです。特に冬季は温度不足が乾燥不良の主な要因となるため、ブースを使用することで品質と納期のバランスが取りやすくなります。赤外線は部分、ブースは全体と覚えると選びやすくなります。
設備の有無によって仕上がりの再現性が変わるため、依頼時は使用機器や温度管理方法について必ず確認しましょう。
| 適用範囲 | 推奨機器 | 強み | 留意点 |
|---|---|---|---|
| 局所修理(線キズ・部分補修) | 赤外線ヒーター | 迅速な加熱、狙い撃ちで効率的 | 距離や角度調整が必要 |
| パネル全体・複数部品 | 乾燥ブース | 温度と気流が安定、ムラ抑制 | 導入や運転コストが発生 |
| 中小面積で設備未導入 | 可搬温風機+自然乾燥 | 手軽に時間短縮が可能 | 乾燥ムラに注意 |
| 厚塗りや高固形分塗料 | ブース推奨 | 内部までしっかり硬化 | 時間と設定管理が必須 |
比較の観点を押さえることで、板金塗装乾燥の効率と品質のバランスが調整しやすくなります。
乾燥作業の要点は適正な温度・距離・時間の三点を管理することです。赤外線ヒーターは塗面からの距離を守り、過熱や塗料の劣化を防ぐ必要があります。推奨手順は以下の通りです。
ブース運用時は、設定温度を一定に維持しつつ、気流でホコリを巻き上げない風量を選択します。湿度が高い場合は換気や除湿を併用し、厚塗りを避け薄く多層で進行すると内部乾燥が安定します。いずれの設備でも、温度計やタイマーで数値管理し、局所の色飛びや部品の熱変形を避けることが重要です。車両の素材や塗料ごとの指定条件を守ることが、品質と安全性の両立につながります。
板金塗装の仕上がりは、温度と湿度管理によって大きく変化します。塗料の硬化反応は温度に大きく依存し、湿度が高いと溶剤の揮発が妨げられムラや白化の原因になります。基本は20℃前後を目安にしつつ、冬場はブース予熱や赤外線ヒーターを組み合わせて表面だけでなく母材温度も上げることが大切です。除湿は湿度60%以下を目標にし、雨天や湿度の高い日は換気と除湿機の同時運転で安定させましょう。体感に頼らず温湿度計を用いて数値管理し、車両や部品の搬入直後は結露を防ぐため温度がなじむまで待機時間を確保します。板金塗装の乾燥時間は季節や車両サイズで異なるため、無理な短縮より適温維持とフラッシュオフを確保することで効率的な作業を進められます。
短時間で乾かすためのコツは「まず温度を整える」ことです。温度が安定すれば、塗装工程全体がスムーズに進み、無駄な待機時間を減らせます。
厚塗りは内部に溶剤が残ることで、指触では乾いているように見えても内部乾燥不良を引き起こす場合があります。膜厚は仕様の範囲内で適切に管理し、各塗り重ねの間にはフラッシュオフ時間を厳守することが大切です。特にクリア塗装は一度に厚く塗らず、2〜3回に分けて均一に積み重ねると安全です。下地のパテやサフェーサーも同様で、研磨開始のタイミングを早めると沈みや跡が後から現れることがあります。赤外線ヒーターを使用する場合は、適切な距離を保ち、面全体に温度ムラが生じないように注意して加熱します。塗り重ねは「表面の艶引きが落ち着く」「溶剤臭が薄れる」といった目視や嗅覚のサインも併用して判断すると、より安定した仕上がりになります。
| 項目 | 目安・基準 | 失敗リスク | 対応策 |
|---|---|---|---|
| 膜厚 | 指定範囲内で均一 | 内部乾燥遅延 | 薄く複数回で積層 |
| 間隔 | 指定のフラッシュオフ | ブツ・ちぢみ | タイマー管理 |
| 温度 | 母材20℃前後 | ツヤムラ | 予熱+均一加熱 |
| 磨き開始 | 指触後も十分待機 | 目ヤセ | 時間と局所確認 |
数値管理と感覚的なサインの両方を活用すれば、再作業の発生を大幅に抑えられます。
換気が不足すると揮発成分が作業空間にとどまり、溶剤分圧が高くなって乾燥が進まなくなります。理想的には吸気と排気の流れを直線的に確保し、塗装面近くの空気を新鮮で低溶剤濃度のものに入れ替えることが重要です。作業ブースは微陽圧とし、粉じんの侵入を防ぎながら、仕上げ時には面風速が均一になるように整流します。部分補修の場合は局所排気フードを塗装面の下流側に配置し、赤外線ヒーター使用時も排気の風量を極端に弱めすぎないことがポイントです。強すぎる風は表面だけが急速に乾き、ピンホールや肌荒れの原因になりやすいため、風量は段階的に調整しましょう。加熱機器を併用する場合には、加熱と換気のバランスをとり、表面乾燥後にも低温で長めに換気を続けて内部の溶剤抜けを促進すると安定します。
適切な換気は時間短縮だけでなく、塗装のムラや白化の予防にもつながり、品質と効率の両立を実現します。
板金塗装の乾燥を安定させる秘訣は、温度・湿度・気流のバランスを整えることです。まず温度は、小型の赤外線ヒーターや温風機で20〜25℃前後を保ち、部品表面温度は非接触型温度計で確認します。湿度は50%前後を目安に、除湿機とサーキュレーターを併用し、ブース内の空気の滞留を防ぎます。気流は「当てすぎない」ことが鉄則で、風を塗膜に直接強く当てず、壁際を循環させることで溶剤の抜けをサポートします。測定は1箇所だけにせず、作業エリアの対角2〜3点でチェックし、季節や時間帯による変化も見逃さないようにします。急激な加熱は艶引けやムラを招くため、温度は段階的に上げていきます。機器の使いすぎによる過乾燥や割れにも注意し、必要最小限の出力で効率的な環境をつくることが安全です。
これらの工夫で数値が安定すると乾燥効率と仕上がりが大きく向上し、小さな工夫の積み重ねが再作業の削減につながります。
局所乾燥に使うヒートガンや赤外線ヒーターを活用する際は、距離・時間・移動速度のバランスが非常に重要です。近すぎると焦げや縮みが発生しやすく、遠すぎると乾燥が進まず溶剤が残り、ムラや艶引けの原因となります。ポイントは、推奨温度域を守りながら表面温度を段階的に上げることです。最初は低出力で広範囲に当て、表面が軽く乾いたら距離を一定に保ち、スイープ速度も均一にします。赤外線は金属基材に効率が良い一方、樹脂バンパーは熱による変形が起きやすいので、出力を下げて温度上昇をゆっくりにするのが安全です。ヒーターは特定の場所に留めず、一定のリズムで往復させ、端で止めないように運用します。時間管理は表面乾燥→指触乾燥→完全乾燥の順で確認し、早すぎる研磨は避けましょう。板金塗装機器の出力を上げる前に、湿度や換気の見直しも有効です。
| 項目 | 目安の考え方 | 注意点 |
|---|---|---|
| 距離 | ヒートガンは15〜30cm、赤外線は機器仕様の中距離 | 近距離固定は局所過熱のリスク |
| 出力 | 低〜中出力で昇温、必要時のみ段階アップ | 一気に高出力は艶引けや縮み |
| 速度 | 一定リズムで往復し端で止めない | 停止は焦げ・色ムラを招く |
| 温度 | 表面温度を非接触計で継続確認 | 基材により許容温度が異なる |
この表は運用の指針です。実際の機器仕様や塗料条件を必ず優先してください。
板金塗装の乾燥時間短縮と品質確保には、厚塗りを避けることと塗り重ね間隔の厳守が重要です。初回の塗布は薄く均一にし、しっかり溶剤を抜いてから次の層へ進みます。ベース塗装では発色の均一化を重視し、クリアは膜厚を段階的に積み重ねることで内部残留を防ぎ、安定した艶が出ます。さらに、マスキングの境界部分は軽くぼかし、後の磨き工程の時間短縮につなげます。温度や湿度を整えていれば、必要以上にヒーターに頼らずとも自然乾燥の併用で十分効率化できます。時短を狙うなら、工程そのものの見直しが基本で、機器だけに頼らず塗布量・ガン距離・エア圧を適切に調整することが有効です。下地のサフェーサー段階で平滑度を高めておくと、仕上げの膜厚が抑えられ、乾燥も早くなりトラブルの発生も減ります。
塗装前の準備と間隔管理が大きく仕上がりと時間に影響します。丁寧な工程設計こそが効率化への近道です。
板金塗装の乾燥状態は仕上がりや耐久性を大きく左右します。まずは触診から始めましょう。1.清潔な指先で目立たない部位を軽くタップし、指触乾燥の有無を確かめます。粘りが強い、指が引っかかる、押し跡が残る場合は内部乾燥が不十分です。2.親指の腹で1〜2秒軽く押し、押し戻りの速さで内部硬化の進み具合をチェックします。3.光源の角度を変えて表面を観察し、艶ムラや白っぽい曇り、微細なシワやピンホールの有無を確認します。4.クロスで拭いてみて、溶剤臭が強く残る場合は揮発が足りていません。5.塗装面端部のベタつきは膜厚による乾燥遅延のサインです。赤外線ヒーターを使った場合も、局所過熱で表面だけ硬く見えるケースがあるので、複数箇所で同様に確認して工程のばらつきを抑えます。湿度の高い環境では白化やくもりが出やすいため、見た目と手触りの両方で判断するのが安全です。
また、低温環境下では指触乾燥が進んでも内部乾燥が遅れるため、時間だけで判断しないように注意しましょう。
研磨や磨き、組み付けの工程に移るかどうかは、部位や工程ごとに明確な基準を持つことで失敗を減らせます。研磨へ進む際の基準は、指で押して跡がすぐに消えること、ペーパーの初期当たりで目詰まりが急増しないこと、表面温度が常温近くで安定していることです。磨きの場合は、クロス拭き取りで曇りが再発しない、溶剤臭がほとんどしない、熱をかけたバフでも艶引けしない状態が適しています。組み付けは、パネル端部や折り返し部分にベタつきがなく、ゴム部品やモールが触れても転写や跡残りが発生しないことが必須です。季節や塗料、使用する乾燥機器によって必要な時間は変わりますが、時間よりも症状基準を優先しましょう。加熱機器や乾燥ブースを併用できる場合は温度・湿度管理を徹底し、厚塗り部位は延長乾燥で安全マージンを確保します。迷った時は再施工を避けるため、工程を一時中断してチェックを徹底することが費用と時間の節約につながります。
| 工程 | 進行OKの目安 | 保留のサイン |
|---|---|---|
| 研磨 | 押し跡が即時消失、ペーパーの目詰まりが最小 | ベタつきでペーパーが滑る、粉が団子状 |
| 磨き | 拭き取りで曇り再発なし、溶剤臭が弱い | 艶引きや白ボケが出る、熱で柔らかくなる |
| 組み付け | エッジ・内側まで乾燥、転写跡が出ない | ゴム接触で跡残り、モール下が粘る |
納期短縮を目指す場合でも、症状が一つでも保留側に該当するなら延長乾燥を選ぶのが安全です。
バンパーやドアのような局所補修と、ボディ全体の塗装では最適な乾燥機器が異なります。小面積には赤外線ヒーターのスポット型が使いやすく、必要な部分だけを効率的に加熱できるためムラの低減や時間短縮に適しています。広範囲の場合は乾燥ブースや温風循環装置を使い、温度や気流を均一にして塗膜の表面だけが先に乾く現象を防ぐことが重要です。板金塗装の乾燥では、塗料や下地、部品の形に応じて機器の照射角度や距離、風量を調整することで品質が安定します。迷った場合は、作業面積を基準に「スポット加熱」と「全体加熱」を併用する構成を検討すると納期や費用のバランスがとりやすくなります。
補修規模に合わせた機器選びは再作業のリスクを下げ、費用の最適化にもつながります。
業務用と家庭用の機器では電源や消費電力量が異なり、日々の運用コストに直結します。赤外線ヒーターは短時間高出力で局所加熱できるため待機電力を抑えやすい一方、乾燥ブースは起動から安定までの電力や換気動力がコスト要因になります。乾燥時間を短縮すれば電力あたりの生産性は向上しますが、加熱が過剰になると塗膜のムラや下地の歪みを招くため、温度管理の精度がコスト節約のポイントです。電力容量や契約料金、稼働サイクルを見える化し、よく行う作業内容(部分補修が多いか全体塗装か)に合った機器構成を選択すると無理なく運用できます。
| 項目 | 家庭用の目安 | 業務用の目安 | コストに影響するポイント |
|---|---|---|---|
| 電源要件 | 単相100V/200V中心 | 三相200V中心 | 契約容量と配線工事費 |
| 立ち上がり | 速い(小型) | 中~速い(機種差) | 待機電力と段取り時間 |
| 対応面積 | 局所~小面積 | 中~広範囲 | 時間単位の処理量 |
| 換気・気流 | 簡易 | 制御可能 | 揮発成分排出の効率 |
| メンテ頻度 | 低~中 | 中 | 稼働時間と清掃性 |
電源や換気の条件を満たせば、小規模でも運用効率を高めやすくなります。
乾燥機器を導入する際は、電気安全や防爆などの適合表示の有無、作業場所の換気条件や火気管理、そして塗料メーカーが推奨する温度・時間条件への適合を必ず確認しましょう。赤外線ヒーターの誤った使い方や近づけすぎは部品の変形や表面のムラ、乾燥ブースの適切でない気流はホコリ付着の要因となります。安全面では、配線容量やブレーカー、ケーブル被覆の状態、非常停止ボタンの配置が重要です。また、樹脂部品や電装品に熱がこもらないよう温度計や表面温度センサーの併用も有効です。板金塗装の乾燥は安全と品質の両立が最も大切なので、導入前のチェックリストを徹底しましょう。
手順の標準化により、仕上がりのばらつきが減り、依頼対応のスピードも安定します。
有限会社浜鈑金工業所は、車の板金塗装や整備、修理、車検を専門に手掛けるプロフェッショナルです。小さなキズやヘコミの修復から、大規模な修理まで幅広く対応いたします。最新設備と高い技術力で、お客様の愛車を丁寧に仕上げることをお約束します。特に板金塗装においては、美しい仕上がりを追求し、車両の価値を損なわないよう心掛けております。車に関するお困りごとがございましたら、ぜひ有限会社浜鈑金工業所にお任せください。迅速かつ安心できるサービスをご提供いたします。
| 有限会社浜鈑金工業所 | |
|---|---|
| 住所 | 〒251-0001神奈川県藤沢市西富678 |
| 電話 | 0466-23-0473 |
会社名・・・有限会社浜鈑金工業所
所在地・・・〒251-0001 神奈川県藤沢市西富678
電話番号・・・0466-23-0473
有限会社 浜鈑金工業所
住所:神奈川県藤沢市西富678
電話番号:0466-23-0473